
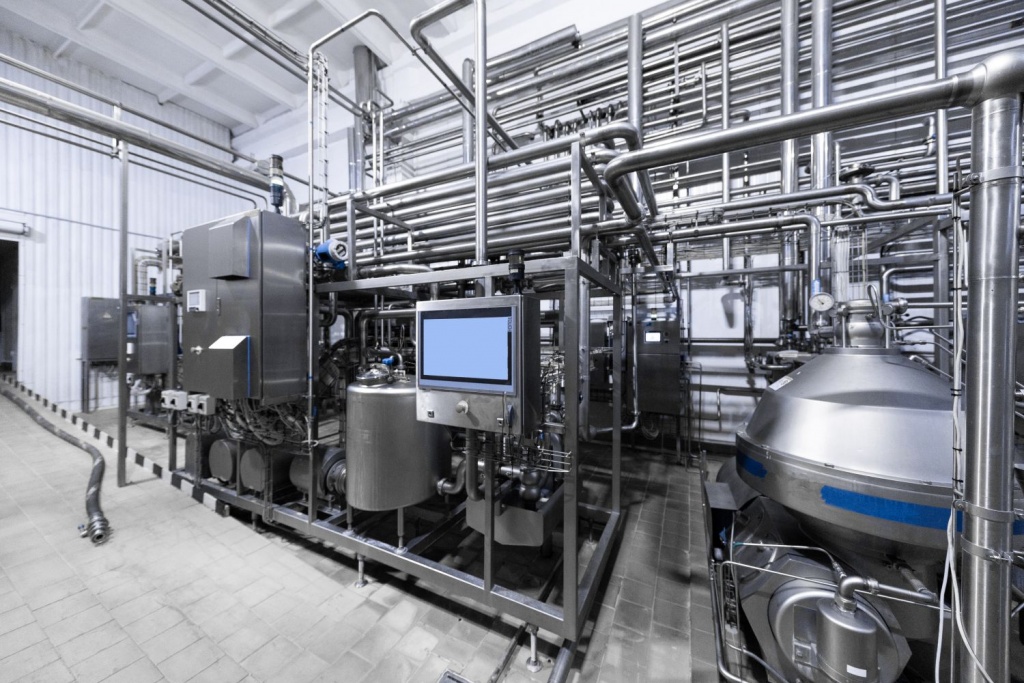
Endüstriyel gıda ve içecek proseslerinde üretim hattının iki temel amacı vardır: Ürünün raf ömrünü maksimize ederek tüketici sağlığını korumak ve ürünün tesis dışına, lojistik ağına güvenle aktarılmasını sağlamak. Kapalı boru hatlarında gerçekleşen mikrobiyolojik stabilizasyon ile ambalaj/taşıma süreçlerindeki dış yüzey hijyeni, birbirini tamamlayan iki kritik mühendislik alanıdır. Bu iki alanı tesis içinde temsil eden en önemli donanımlar ise, akışkanın termal işlemden geçirildiği pastörizatör sistemleri ve saha dönüşlü taşıma ekipmanlarının sanitasyonunu sağlayan kasa yıkama makinesi hatlarıdır.
Yüksek kapasiteli, tonajlı üretim yapan tesislerde bu iki sistemin seçimi, enerji tüketimi ve su geri kazanımı (sürdürülebilirlik) gibi metrikleri doğrudan etkiler. Hem termal prosesin kalbinde yer alan ısı değiştirici teknolojilerine hem de lojistik zincirinin hijyen bariyeri olan endüstriyel yıkama hatlarının mühendislik detaylarına yakından bakalım.
-
Termal Prosesin Kalbi: Pastörizatör Sistemleri ve Isı Değiştirici (Eşanjör) Dinamikleri
Süt, meyve suyu, şurup, sıvı yumurta veya bira gibi akışkanların üretiminde temel hedef, ürünün tat, koku ve besin değerlerini (vitamin, protein yapısı) bozmadan, patojen ve bozulmaya yol açan mikroorganizmaları inaktif hale getirmektir. Bu hassas denge, akışkanın belirli bir sıcaklığa (örneğin HTST proseslerinde 72°C - 85°C) çıkarılıp, "holding tube" (bekletme borusu) içerisinde milisaniyelerle ölçülen spesifik bir süre boyunca tutulması ve ardından şoklanarak soğutulmasıyla sağlanır.
Bir pastörizatör ünitesinin verimliliğini belirleyen en kritik bileşen, kullandığı ısı değiştirici (eşanjör) teknolojisidir. Ürünün viskozitesine ve partikül yapısına göre iki ana tasarım öne çıkar:
- Plakalı Eşanjörlü Pastörizatörler: Su, berrak meyve suyu veya standart süt gibi düşük viskoziteli, partikülsüz akışkanlar için idealdir. Oluklu paslanmaz çelik plakalar, ürün ile ısıtıcı/soğutucu akışkan (sıcak su veya buhar/chiller suyu) arasında devasa bir yüzey alanı yaratarak çok hızlı bir ısı transferi sağlar.
- Borulu (Tubular) Eşanjörler ve Aseptik Double Tube Sistemler: Meyve parçacıklı içecekler, püreler, domates salçası veya yüksek viskoziteli soslar plakalı eşanjörleri hızla tıkar. Bu tür zorlu proseslerde, iç içe geçmiş borulardan oluşan (Double Tube veya Multi-Tube) sistemler kullanılır. Akışkan iç borudan ilerlerken, ısıtıcı/soğutucu medyum dış ceketten ters akım (counter-current) prensibiyle ilerler. Bu tasarım, basınç düşümünü (pressure drop) minimize eder ve partiküllerin ezilmeden termal işlemden geçmesini garanti altına alır.
Rejenerasyon (Isı Geri Kazanımı) ve Enerji Verimliliği
Yüksek kapasiteli bir pastörizatör, enerjiyi tek yönlü tüketmez. "Rejenerasyon" kademesi, modern termal mühendisliğin en kârlı inovasyonudur. Sisteme giren soğuk (örneğin 4°C) çiğ ürün, pastörizasyon kademesinden çıkan sıcak (örneğin 85°C) ürünle eşanjörün zıt yüzeylerinde karşılaştırılır. Sıcak ürün, enerjisini soğuk ürüne transfer ederek onu ön ısıtmaya tabi tutarken, kendisi de ön soğumaya geçer. Gelişmiş sistemlerde bu ısı geri kazanım oranı %90 ila %95 seviyelerine ulaşır. Bu durum, buhar jeneratörünün ve soğutma kulesinin yükünü drastik şekilde hafifleterek işletme maliyetlerini (OPEX) inanılmaz boyutlarda düşürür.
-
Dış Lojistikten Temiz Alana Geçiş: Kasa Yıkama Makinesi Altyapısı
Ürünü kapalı borularda ne kadar steril hale getirirseniz getirin, şişelenmiş veya paketlenmiş son ürünün taşındığı plastik kasalar (crates), paletler ve taşıma kapları tesis için devasa bir biyolojik tehdittir. Sahadan, market depolarından veya açık havadan tesise dönen boş kasalar; çamur, makine yağı, organik kalıntılar (kırılmış ürün döküntüleri), küf ve zararlı haşere barındırabilir. Bu kasaların üretim holüne veya temiz depo alanlarına sterilize edilmeden girmesi, tüm HACCP ve BRC kalite protokollerinin ihlali anlamına gelir.
Bu döngüyü kırmak için, tesisin kirli alanı ile temiz alanı arasına bir sınır kapısı gibi konumlandırılan kasa yıkama makinesi tünelleri entegre edilir. Bütünüyle korozyona dayanıklı 304 veya 316 kalite paslanmaz çelikten üretilen bu endüstriyel tüneller, çok aşamalı bir dekontaminasyon süreci yürütür.
Otomatik Bir Yıkama Tünelinin Fonksiyonel Bölgeleri (Zonları)
Saatte yüzlerce hatta binlerce kasa işleme kapasitesine sahip bir endüstriyel yıkama hattı, konveyör üzerinde ilerleyen materyali şu sıralı istasyonlardan geçirir:
- Kasanın üzerindeki yapışkan olmayan, kaba kirlerin yüksek debili su ile uzaklaştırıldığı ilk bölgedir. Bu aşamada genellikle ana yıkama tankından taşan geri kazanılmış su kullanılır, böylece ekstra su tüketiminin önüne geçilir.
- Sistemin en kritik bölümüdür. Su sıcaklığı genellikle 55°C ila 65°C arasında tutulur ve sisteme otomatik dozaj pompalarıyla alkali/köpük kesici endüstriyel deterjanlar eklenir. Kasalar, 360 derece açıyla konumlandırılmış, yüksek basınçlı paslanmaz nozulların altından, üstünden ve yanlarından geçer. Lazer kesim nozullar, suyun mekanik darbe (kesme kuvveti) etkisini artırarak yüzeydeki kurumuş protein ve yağ tabakalarını parçalar.
- Şebekeden gelen temiz su veya 80°C - 85°C sıcaklığındaki dezenfektanlı su ile kimyasal kalıntılarının yüzeyden tamamen arındırılması işlemidir. Bu noktada kullanılan su, filtre edilerek ön yıkama tankına yönlendirilir; sıfır atık prensibine hizmet eder.
- Kasalar yıkama tünelinden ıslak çıkmamalıdır. Islak yüzeyler, havadaki partikülleri mıknatıs gibi çeker ve yeni bir bakteri oluşumuna zemin hazırlar. Yüksek basınçlı hava bıçakları (air knives) ve güçlü fanlar, kasanın üzerindeki su damlacıklarını fiziksel olarak sıyırıp atarak kasayı dolum hattına kurumuş olarak sevk eder.
Tesis İçi Entegrasyon ve Toplam Ekipman Verimliliği (OEE)
Bir tesisin kalite altyapısı, birbiriyle konuşan ve birbirinin kapasitesine ayak uydurabilen sistemler bütünüdür. Dolum hattınıza entegre ettiğiniz yüksek teknolojili bir pastörizatör, saatte 10.000 litre ürünü mükemmel değerlerde hazırlarken, paketleme hattının sonundaki kasa yıkama sisteminiz saatte sadece 500 kasa yıkayabiliyorsa, üretim bandında "darboğaz" (bottleneck) oluşması kaçınılmazdır.
Mühendislik projelendirmelerinde bu iki uç sistemin kapasite senkronizasyonu büyük önem taşır. Yıkama tünellerinin konveyör hızları, pastörizasyon ve dolum hatlarının anlık hızlarına (VFD - Frekans invertörleri) göre otomatik ayarlanabilmeli, sensörler aracılığıyla hatta kasa yığılması yaşandığında sistem bekleme moduna (standby) geçerek enerji ve su israfını önlemelidir.
Tasarım aşamasında, makine ekipmanlarında kullanılacak paslanmaz çeliğin yüzey kalitesinden (Ra değeri), konveyör zincirlerinin boşluklarına, su filtrasyon sistemlerinin (döner tambur elekler veya çekmeceli filtreler) kapasitesine kadar her detay proses mühendisleri tarafından tesisin spesifik kirlilik yüküne göre hesaplanmalıdır. Üstün termal teknolojiyle işlenmiş ürününüzün, kusursuz bir sanitasyondan geçmiş ambalaj ve lojistik kasalarıyla buluşması, markanızın raftaki itibarı ve tesisinizin operasyonel kârlılığı (ROI) için yapacağınız en güçlü yatırımdır.