
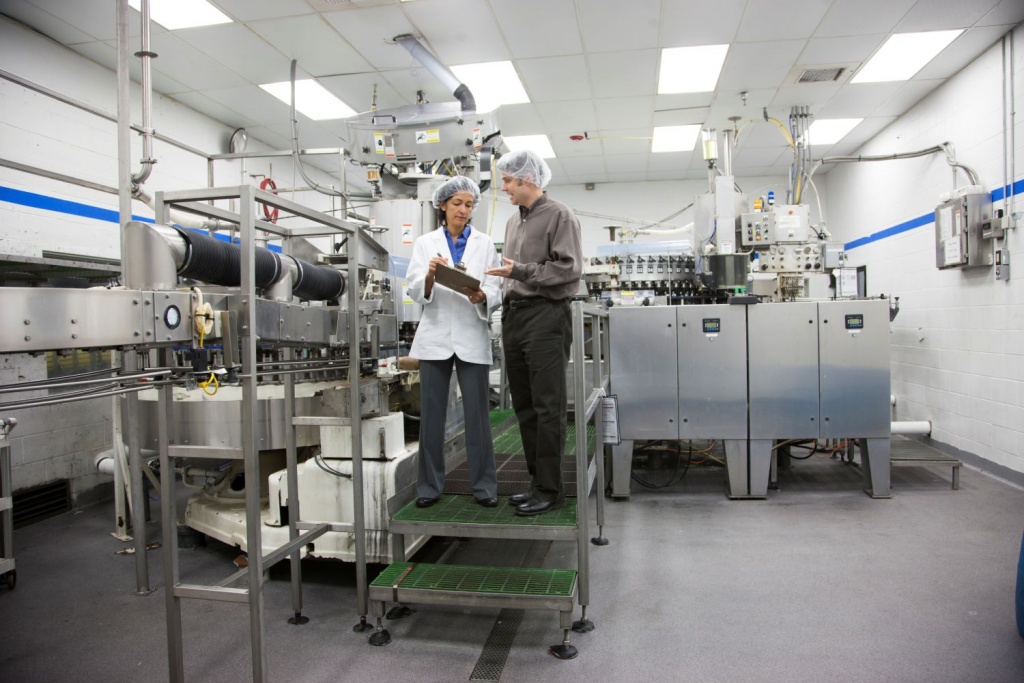
Endüstriyel üretim hatlarında kalite kontrol ve proses güvenliği, hammadde girişinden nihai ürünün paketlenmesine kadar uzanan kesintisiz bir zincirdir. Özellikle gıda, içecek ve farmasötik (ilaç) sektörlerinde, kapalı boru hatlarının, reaktörlerin ve depolama ünitelerinin mikrobiyal yükten arındırılması hayati bir mühendislik disiplinidir. Geçmiş yıllarda sistemlerin manuel olarak sökülüp temizlenmesi (COP - Clean Out of Place) ciddi bir iş gücü kaybına, uzun üretim duruşlarına (downtime) ve insan kaynaklı hatalara zemin hazırlarken, günümüzde bu süreç CIP Sistemi (Clean-In-Place – Yerinde Temizlik) otomasyonları ile sıfır hata prensibine dayandırılmaktadır.
Ancak bir tesisin donanımsal olarak kusursuz bir şekilde temizlenmesi, bütünsel hijyen için denklemin sadece yarısıdır. En ileri teknolojiye sahip reaktörleri kullanıyor olsanız dahi, tesise giriş yapan personelin sanitasyon protokollerini standardize edemediğiniz sürece çapraz bulaşma (cross-contamination) riski her zaman masada kalacaktır. İşte bu noktada insan faktörünü sistemsel bir disipline sokan hijyen bariyeri teknolojileri devreye girer. Üretim güvenliğini garanti altına alan bu iki kritik bileşenin mühendislik altyapısına ve çalışma prensiplerine detaylıca bakalım.
CIP Sistemi: Kapalı Proseslerde TACT Çemberi ve Otomasyon
CIP sistemi, üretim hatlarının, tankların ve boru tesisatlarının sökülmesine gerek kalmadan, sistem içerisinde belirli kimyasalların ve suyun spesifik hızlarda sirküle ettirilmesiyle yapılan otomatik temizlik işlemidir. Başarılı bir CIP döngüsü, endüstride "TACT Çemberi" olarak bilinen dört temel parametrenin kusursuz dengesine dayanır: Zaman (Time), Aksiyon/Mekanik Güç (Action), Kimya (Chemical) ve Sıcaklık (Temperature). Bu dört değişkenden birinin düşürülmesi, diğerinin artırılmasıyla kompanse edilmek zorundadır.
Örneğin; kapalı bir boru hattında mekanik etki yaratmak için akışkanın türbülanslı bir şekilde hareket etmesi gerekir. Akış hızı saniyede 1.5 ila 3 metre arasında tutularak boru cidarlarında "kesme kuvveti (shear force)" yaratılır. Bu hızın altına düşüldüğünde akış laminer (düzlemsel) hale gelir ve yüzeydeki organik kalıntılar sökülemez. Geniş çaplı tanklarda ise bu mekanik etki, tankın tepe noktasına entegre edilen CIP spreyleme topları (spray balls) vasıtasıyla sağlanır.
Bir CIP Döngüsünün Standart Adımları
Modern bir CIP otomasyonu, ürünün karakteristiğine göre değişiklik göstermekle birlikte, genellikle şu sıralı adımları izler:
- Hattaki kaba kirin ve ürün kalıntısının şebeke suyu veya geri kazanılmış son durulama suyu ile sistemden uzaklaştırılmasıdır. Bu adım, sonraki aşamada kullanılacak kimyasalların ömrünü uzatır ve sistemin organik yükünü hafifletir.
- Sodyum hidroksit (%1 - %2 konsantrasyon) kullanılarak yaklaşık 70°C - 85°C sıcaklıklarda gerçekleştirilir. Temel amacı; yağ, protein ve karbonhidrat gibi organik kalıntıları sabunlaştırarak çözmektir. Kostik solüsyon, kireçleşmiş veya yanmış inatçı kalıntıların bağlarını kırarak yüzeyden ayırır.
- Kostik solüsyonun sistemden tamamen uzaklaştırılması için yapılır. Eğer hatta kostik kalırsa, bir sonraki asit aşamasında tehlikeli bir nötralizasyon reaksiyonu ve tuz çökelmesi meydana gelebilir.
- Özellikle süt ve bira endüstrisi gibi mineral taşlarının (kalsiyum oksalat vb.) yoğun oluştuğu proseslerde uygulanır. Nitrik veya fosforik asit çözeltileri kullanılarak inorganik kalıntılar ve mineral birikintileri çözülür.
- Saf su (İlaç sanayisinde WFI - Water for Injection) ile hattın tamamen kimyasallardan arındırılması işlemidir. Bu aşamanın başarısı, dönüş hattına entegre edilen iletkenlik (conductivity) sensörleri ile milisaniye bazında ölçülür. Suyun iletkenliği referans değere düştüğünde sistem kimyasaldan arınmış kabul edilir.
- Son olarak sıcak su, buhar (121°C) veya perasetik asit bazlı dezenfektanlar kullanılarak sistemdeki mikrobiyolojik faaliyet tamamen durdurulur.
Modüler ve merkezi olarak ikiye ayrılan CIP istasyonlarında en çok dikkat edilmesi gereken mühendislik detayı, tesisat üzerindeki "ölü hacim (dead-leg)" noktalarının sıfıra indirilmesidir. Vanaların, T-bağlantıların ve kör tapaların sıvı akışını engellemeyecek sıfır ölü nokta prensibine göre tasarlanması, GMP (İyi Üretim Uygulamaları) normlarının en keskin kuralıdır.
İnsan Faktörünün Kontrolü ve Hijyen Bariyeri Standartları
Üretim hattınız CIP otomasyonu sayesinde ne kadar steril olursa olsun, beyaz yaka ve mavi yaka personelin üretim alanına girişi her zaman en büyük kontaminasyon (bulaş) riskini taşır. Ayakkabı tabanlarındaki sokak tozları, ellerdeki mikroorganizmalar ve dış kıyafetlerden dökülebilecek partiküller, temiz oda veya yüksek hijyenik üretim sahalarının en büyük düşmanıdır.
Bu riski minimize etmenin tek yolu, inisiyatife dayalı kuralları ortadan kaldırıp, fiziksel donanımlarla "zorunlu yönlendirme" yapmaktır. Tesis girişlerinde kurulan hijyen bariyeri sistemleri, personeli adım adım belirli dezenfeksiyon işlemlerinden geçmeye mecbur bırakan, geçiş kontrol otomasyonlarıdır.
Etkin Bir Hijyen Bariyerinin Donanımsal Özellikleri
Standart bir BRC veya IFS denetiminde hijyen bariyerlerinin sadece var olması yeterli değildir; bu sistemlerin kesintisiz çalışması ve personelin süreci atlamasına fiziksel olarak engel olması beklenir. Profesyonel bir geçiş istasyonu şu bileşenlerden oluşur:
- Evye ve Fotoselli Su Kontrolü: Süreç el yıkama ile başlar. İşlevsel, köşesiz ve pürüzsüz tasarıma sahip paslanmaz çelik evyelerde, personelin musluğa temas etmesini engelleyen fotoselli veya dizden kumandalı bataryalar bulunur.
- Kağıt Havlu ve Çöp İstasyonu: Islak ellerin tamamen kurutulması şarttır, çünkü mikroorganizmalar ıslak yüzeylerde çok daha hızlı ürer.
- Taban ve Çizme Yıkama Modülleri: Personel bariyer üzerinde ilerlerken yatay ve dikey yerleştirilmiş motorlu fırçalar üzerinden geçer. Bu fırçalar, taban ve yan yüzeylere otomatik olarak dozajlanmış dezenfektanlı su püskürterek ayakkabı/çizme temizliğini sağlar. Sistemin ızgara altyapısı çapraz bulaşmayı önleyecek şekilde hızlı drenaj (yer giderleri) yapısına sahip olmalıdır.
- Çift El Dezenfeksiyonu ve Turnike Geçiş Sistemi: Personelin üretim sahasına girmeden önceki son kontrol noktasıdır. Sistem, personelin her iki elini aynı anda dezenfektan haznelerine sokmasını zorunlu kılar. Sensörler, her iki elin de doğru pozisyonda olduğunu ve yeterli miktarda dezenfektan püskürtüldüğünü algıladığında, entegre turnike geçiş sistemi üzerindeki mekanik kilidi açar. Bu zorunlu sıralamada adımlardan biri bile atlanırsa (örneğin sadece bir el hazneye sokulursa), turnike asla açılmaz ve üretim sahasına giriş reddedilir.
Gıda ve farmasötik tesislerinde kullanılacak tüm hijyen bariyerlerinin gövde, ızgara ve iç mekanizmaları, agresif kimyasallara ve korozyona dayanıklı 304 veya 316 kalite paslanmaz çelikten üretilmek zorundadır. Yüzeylerin pürüzsüz olması, kaynak izlerinin kusursuz şekilde polisajlanması ve kir tutabilecek herhangi bir çıkıntının bulunmaması, ekipmanın kendi kendini de kontamine etmemesi açısından büyük önem taşır.
Validasyon ve Sürdürülebilir Kalite
Hem kapalı devre CIP sistemleri hem de personel geçişini kontrol eden hijyen bariyerleri, tesisin toplam kalite yönetiminin temel taşlarıdır. Günümüz endüstri standartlarında (FDA 21 CFR Part 11, EHEDG direktifleri) bu sistemlerin sadece çalışıyor olması yetmez, verilerinin anlık olarak kaydedilmesi (data logging) ve denetçilere sunulmak üzere raporlanabilmesi istenir. CIP istasyonlarında sensörlerden alınan iletkenlik, sıcaklık ve debi grafikleri ile hijyen bariyerlerinden alınan geçiş kontrol logları, üretim kalitenizin kanıtlanabilir matematiğini oluşturur.
Sonuç incelemesine geldiğimizde; bir tesise entegre edilecek donanımların, üretim bandındaki ürün çeşidine, personel sayısına ve vardiya değişim hızlarına göre projelendirilmesi şarttır. Karar alıcıların ve mühendislerin, yatırım bütçelerini oluştururken ekipmanların anlık maliyetinden ziyade; denetimlerdeki başarı oranına, minimum su/enerji tüketimine ve sıfır hata sağlayan otomasyon altyapısına odaklanması, işletmeyi uzun vadede en kârlı noktaya taşıyacaktır.